
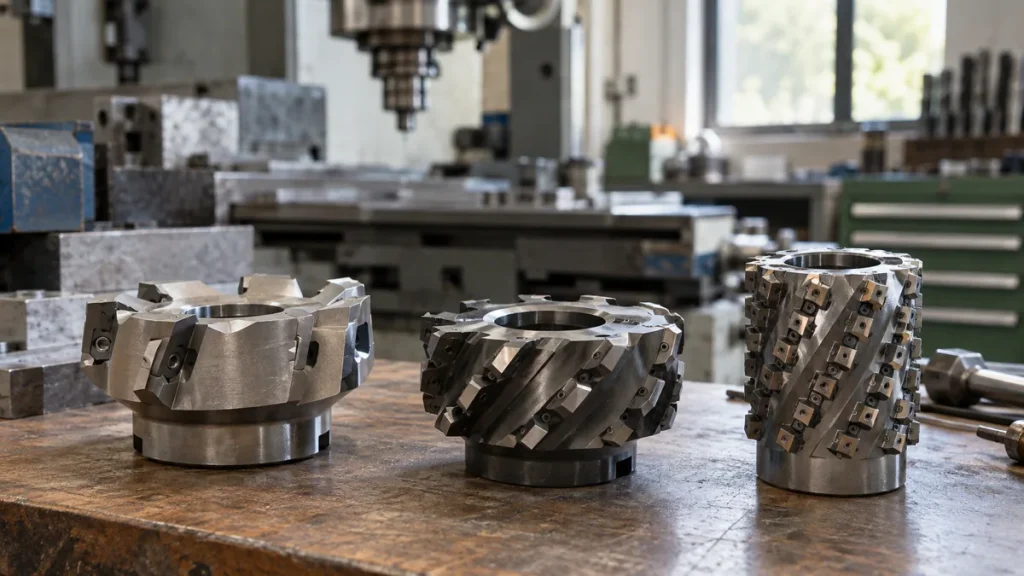
Hình ảnh trong bài là minh họa AI, không phải hồ sơ xác nhận sản phẩm hoặc năng lực thực tế.
Bước răng dao phay ảnh hưởng quá trình cắt thế nào? Khoảng cách giữa các lưỡi cắt liên quan số răng bố trí quanh dao, không gian cho phoi và sự phù hợp với nguyên công. Nhưng nhiều răng hơn không tự động là lựa chọn tốt hơn. Cần đọc mật độ răng cùng đường kính, kiểu dao, vật liệu và khả năng máy. Bài này giúp phân biệt thuật ngữ và đặt câu hỏi khi chọn dụng cụ, không thay bảng dữ liệu cắt của nhà sản xuất. Mọi thay đổi chế độ phải được xác nhận theo đúng mã dao và điều kiện sử dụng.
Bước răng không phải lượng chạy dao mỗi răng
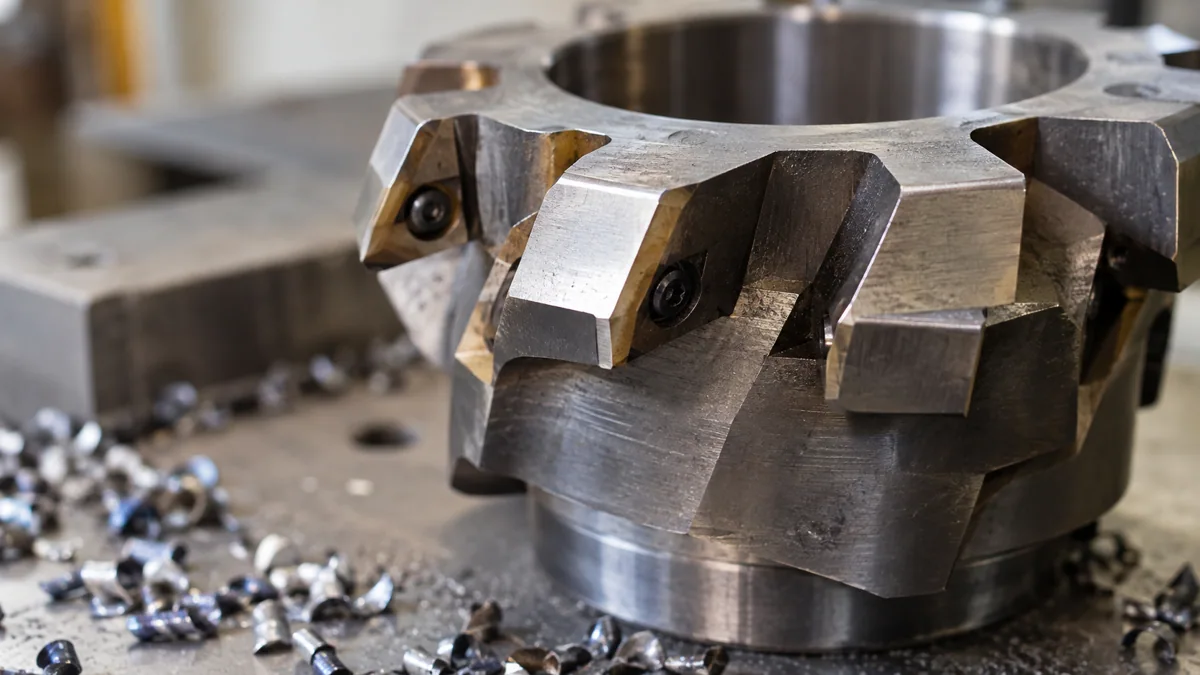
Bước răng mô tả khoảng cách bố trí giữa các lưỡi cắt; lượng chạy dao mỗi răng là thông số khác. Hai đại lượng không nên dùng lẫn khi đọc catalogue hoặc ghi phiếu công nghệ. Cũng cần phân biệt tổng số lưỡi trên dao với số lưỡi tham gia hiệu quả trong ứng dụng.
Sandvik Coromant cho biết tăng số lưỡi có thể tăng lượng chạy dao bàn khi giữ điều kiện liên quan, nhưng đồng thời làm giảm không gian thoát phoi. Công suất và độ ổn định là những giới hạn cần xem xét. Vì vậy, chỉ nhìn số răng không đủ để chọn dao.
Hiểu các nhóm bước răng theo catalogue
Nhà sản xuất có thể phân nhóm thưa, trung bình và dày theo dòng dụng cụ của họ. Tên nhóm là thông tin để tra cứu ứng dụng, không phải một số răng cố định cho mọi đường kính. Trước khi so, phải xác nhận hai dao có cùng loại công việc và kích thước liên quan.
Sandvik cũng mô tả bước răng không đều như một cách bố trí nhằm giảm xu hướng rung trong một số điều kiện. Tác dụng này không có nghĩa chỉ cần thay sang dao không đều bước là giải quyết được mọi rung động. Phải giữ đúng phạm vi ứng dụng và xem xét toàn bộ hệ thống.
Lập phiếu chọn dao theo bài toán thực tế
Một phiếu ngắn giúp tránh mua dụng cụ chỉ vì một dòng quảng cáo về năng suất. Hãy ghi nguyên công, vật liệu, vùng tiếp cận và yêu cầu sản phẩm, rồi đối chiếu với hướng dẫn chính thức của mã dao. Những thông tin chưa xác định cần được đưa thành câu hỏi cho bộ phận kỹ thuật.
- Gia công mặt, vai, rãnh hay hình học khác; thô hoặc tinh?
- Mác vật liệu, trạng thái phôi và yêu cầu hoàn thiện đã rõ chưa?
- Máy, gá và cụm giữ dao có phù hợp với phương án đề xuất không?
- Có giới hạn không gian, chiều nhô hoặc đường tiếp cận nào cần xét?
- Dữ liệu cắt và giới hạn ứng dụng được lấy từ tài liệu nào, phiên bản nào?
Đừng so năng suất khi phạm vi công việc khác nhau
Khi nhận đề xuất dao mới, nên hỏi điều kiện dùng để tính thời gian và đặc tính nào phải giữ nguyên. Một con số thời gian cắt không mô tả phần chuẩn bị, thay dao hoặc kiểm tra. Cần so trên cùng sản phẩm, cùng yêu cầu và kế hoạch thử được duyệt.
Không chuyển nguyên thông số của một dao sang dao khác chỉ vì cùng đường kính. Mã mảnh, hình học và khuyến nghị riêng cần được đối chiếu. Nếu chưa có dữ liệu phù hợp, hãy hỏi nhà cung cấp dụng cụ thay vì tự tăng chạy dao để tận dụng số răng lớn hơn.
Ghi nhận kết quả để lựa chọn lần sau có căn cứ
Sau một lần thử được tổ chức đúng quy trình, lưu mã dao, lưỡi cắt, điều kiện và kết quả kiểm. Nếu có rung hoặc chất lượng không đạt, mô tả hiện tượng thay vì kết luận ngay do bước răng. Dữ liệu này giúp người phụ trách đánh giá các nguyên nhân khác trước khi thay thêm dụng cụ.
Việc quan sát phoi và kiểm dao chỉ thực hiện khi thiết bị ở trạng thái an toàn theo quy trình. Không lấy phoi bằng tay ở vùng cắt hoặc mở bảo vệ để nhìn rõ hơn. Một thử nghiệm nhanh không đáng đánh đổi an toàn, và kết quả thiếu kiểm soát cũng khó dùng để ra quyết định.
Câu hỏi thường gặp
Dao nhiều răng có luôn cắt nhanh hơn không?
Không. Cần xem không gian phoi, công suất, độ ổn định và khuyến nghị của mã dao trong nguyên công cụ thể.
Bước răng không đều có loại bỏ mọi rung không?
Không. Đây chỉ là một đặc điểm thiết kế có thể hữu ích trong điều kiện phù hợp, không thay đánh giá toàn hệ thống.
Có thể dùng thông số của dao cũ cho dao mới không?
Không nên tự chuyển. Cần đối chiếu đúng mã dao, mảnh cắt, vật liệu và giới hạn của nhà sản xuất.
Bước tiếp theo
Bước răng là một phần của lựa chọn dụng cụ, không phải thước đo năng suất độc lập. Đọc catalogue theo ứng dụng và kiểm chứng bằng quy trình thử rõ ràng.
Chuẩn bị phiếu nguyên công và mã dao đang dùng để trao đổi với nhà cung cấp dụng cụ hoặc bộ phận công nghệ trước khi chọn bước răng.
Nguồn tham khảo
Góp ý nội dung kỹ thuật qua email Admin@hienanh.vn.
Bình luận