
Hình ảnh trong bài là minh họa AI, không phải hồ sơ xác nhận sản phẩm hoặc năng lực thực tế.
Góc vào dao phay và chiều dày phoi có liên hệ, nhưng không nên coi lượng chạy dao mỗi răng là chiều dày phoi trong mọi trường hợp. Hình học lưỡi, cách dao tham gia cắt và chiều sâu làm việc đều cần được đọc đúng trong tài liệu ứng dụng. Bài này giúp nhận diện thuật ngữ và cách đặt câu hỏi khi dùng dữ liệu của nhà sản xuất. Nội dung không cung cấp bộ thông số để chạy máy; các phép tính và hiệu chỉnh phải được người phụ trách công nghệ kiểm tra theo mã dao, vật liệu và hình học nguyên công.
Ba khái niệm cần tách biệt
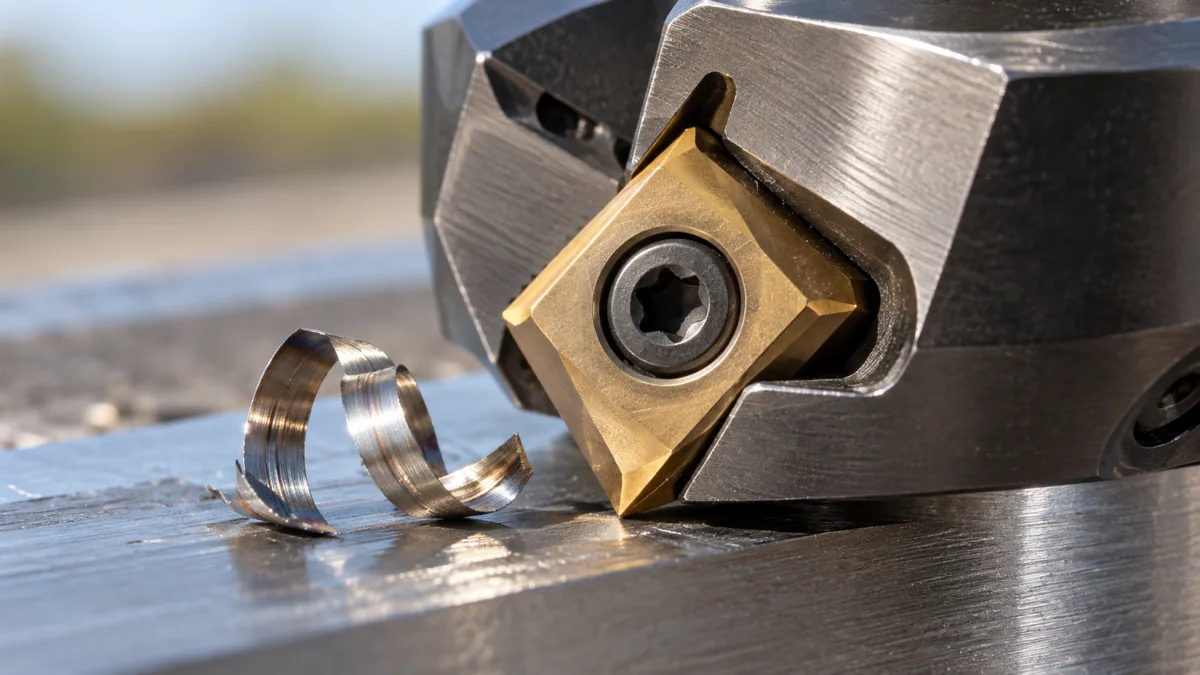
Sandvik Coromant dùng KAPR cho góc giữa lưỡi cắt chính và bề mặt phôi trong cách mô tả của hãng. Lượng chạy dao mỗi răng thường ký hiệu fz; chiều dày phoi lớn nhất thường ký hiệu hex. Cần đọc chú giải trong đúng tài liệu đang sử dụng, không suy từ một chữ viết tắt đứng riêng.
Theo hãng, giảm góc vào có thể làm phoi mỏng hơn ở cùng lượng chạy dao mỗi răng, đồng thời thay đổi hướng tác dụng lực. Vì vậy, “góc nhỏ hơn” không đồng nghĩa mọi điều kiện đều thuận lợi hơn; cả dao, gá và chi tiết cần được xem xét.
Phân biệt góc vào với các góc khác của dụng cụ
Một bản mô tả dao có thể có nhiều thông số hình học. Đừng nhầm góc vào với góc xoắn, góc trước hoặc bán kính mũi. Khi trao đổi, nên gửi đúng trang catalogue hoặc mã dao thay vì chỉ nói “dao góc nhỏ”, vốn có thể được hiểu theo nhiều cách.
Hình minh họa cũng phải chỉ rõ góc được đo giữa những đối tượng nào. Một phối cảnh đẹp nhưng thiếu mặt phẳng tham chiếu dễ gây hiểu sai. Nếu dùng hình cho đào tạo, cần người có chuyên môn kiểm tra chú thích, vị trí góc và đơn vị trước khi phổ biến.
Vì sao không dùng một quan hệ cho mọi dao?
Sandvik phân biệt tính chiều dày phoi cho lưỡi thẳng, mảnh tròn và phay chu vi. Điều kiện tham gia cắt khác nhau nên không thể dùng một bảng hiệu chỉnh cho tất cả. Với mảnh tròn, chiều sâu cắt còn liên quan góc vào hiệu dụng.
Khi gặp công thức trên tài liệu, hãy đọc phần giả định trước phần thay số. Cần biết đại lượng nào là đầu vào, đại lượng nào là kết quả và phạm vi dùng. Bài này không đưa công thức rút gọn để tránh tạo ấn tượng có thể áp trực tiếp khi chưa xác định cấu hình.
Quy trình đọc dữ liệu cắt có thể kiểm tra
Trước hết xác định đúng thân dao và mảnh cắt, sau đó tìm hướng dẫn cho vật liệu và nguyên công. Ghi lại các giá trị từ nguồn chính thức cùng đơn vị. Nếu phần mềm hỗ trợ tính, vẫn cần kiểm tra đầu vào thay vì coi mọi giá trị tự sinh đều đúng cho máy đang dùng.
- Xác nhận mã dao, kiểu lưỡi và tài liệu ứng dụng tương ứng.
- Xác nhận vật liệu, nguyên công và hình học vùng cắt.
- Phân biệt lượng chạy dao mỗi răng với đại lượng theo phút hoặc mỗi vòng.
- Kiểm tra điều kiện áp dụng của dữ liệu chiều dày phoi.
- Nhờ người phụ trách đối chiếu giới hạn máy, gá và dụng cụ trước khi duyệt.
Không biến hiệu ứng phoi mỏng thành lệnh tăng tốc
Việc có khả năng hiệu chỉnh lượng chạy dao trong tài liệu không cho phép tăng tùy ý trên máy. Cần xác nhận toàn bộ giới hạn và kế hoạch thử phù hợp. Những nhận định về năng suất chỉ có ý nghĩa khi gắn với cùng yêu cầu sản phẩm và kết quả kiểm.
Sau thử nghiệm được duyệt, lưu thông số, điều kiện và dữ liệu chất lượng. Nếu có bất thường, mô tả hiện tượng để đánh giá nguyên nhân, không mặc định do góc vào. Mọi kiểm tra dao hoặc phoi phải thực hiện khi thiết bị được đưa về trạng thái an toàn theo quy trình.
Câu hỏi thường gặp
Lượng chạy dao mỗi răng có luôn bằng chiều dày phoi không?
Không. Mối quan hệ phụ thuộc hình học dao và điều kiện tham gia cắt; cần tra đúng hướng dẫn ứng dụng.
Góc vào nhỏ hơn có luôn tốt hơn không?
Không. Nó thay đổi hình thành phoi và lực; cần xét máy, gá, chi tiết và mục tiêu nguyên công.
Có thể lấy bảng của dao lưỡi thẳng cho mảnh tròn không?
Không nên. Cần tài liệu và điều kiện tính tương ứng với kiểu dao thực tế.
Bước tiếp theo
Đọc đúng góc vào và chiều dày phoi giúp tránh nhầm đại lượng khi chọn dữ liệu cắt. Điều kiện áp dụng quan trọng không kém kết quả tính.
Đối chiếu ký hiệu, đơn vị và đúng dòng dao với tài liệu nhà sản xuất; yêu cầu kỹ thuật kiểm tra trước khi đưa dữ liệu vào chương trình.
Nguồn tham khảo
Góp ý nội dung kỹ thuật qua email Admin@hienanh.vn.
Bình luận