
Nội dung phục vụ tham khảo, không thay thế hồ sơ thiết kế hoặc phê duyệt kỹ thuật.
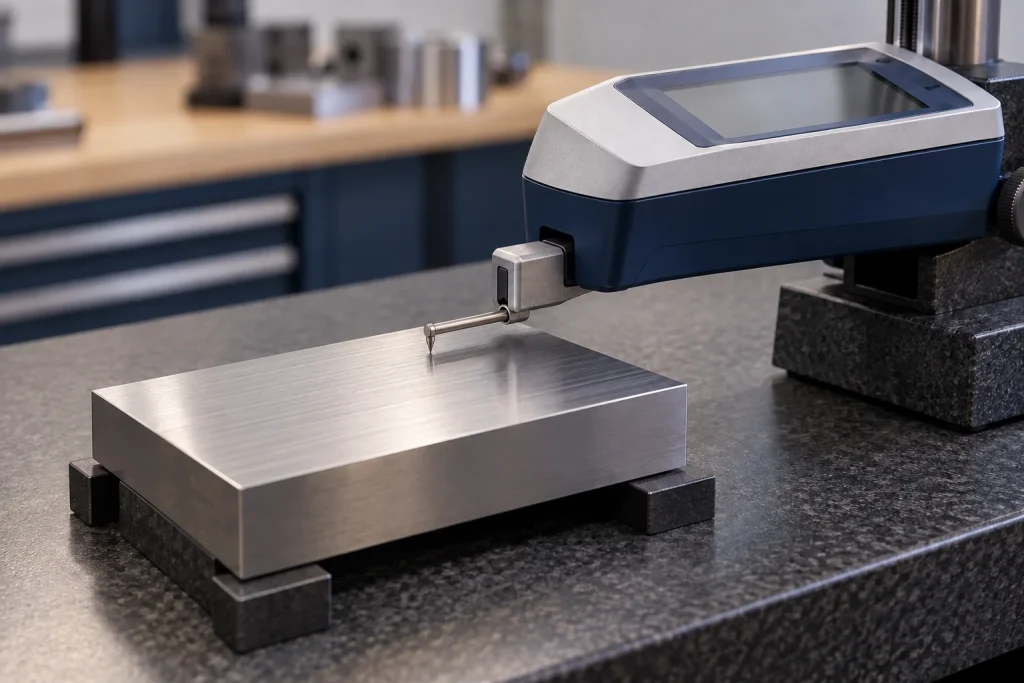
Ra và Rz là các thông số mô tả bề mặt, không phải hai cách viết của cùng một giá trị. Khi đặt gia công, ghi rõ tham số, đơn vị và yêu cầu kiểm tra giúp tránh tranh luận về bề mặt “đẹp” hay “xấu” bằng mắt thường.
Không quy đổi bằng một hệ số chung
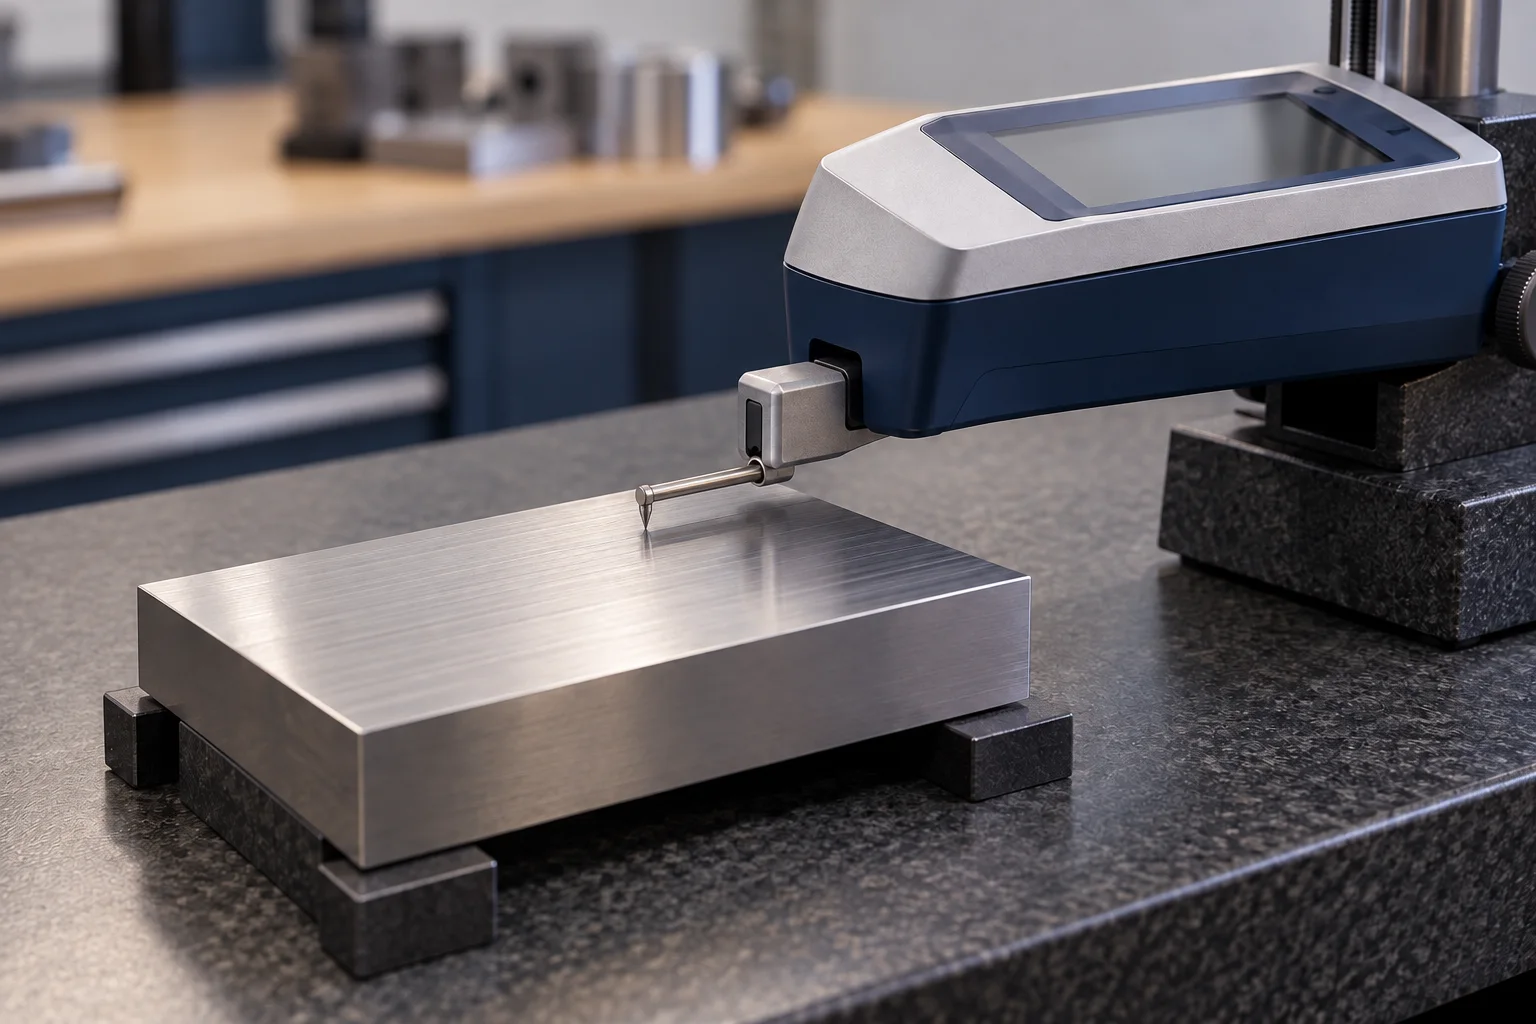
Hai bề mặt có thể có quan hệ Ra–Rz khác nhau tùy đặc điểm vết gia công. ISO 21920-2 quy định thuật ngữ và tham số đánh giá nhám theo biên dạng. Nếu bản vẽ yêu cầu Rz, không tự nghiệm thu bằng Ra rồi nhân một hệ số không được chấp thuận.
Gắn độ nhám với chức năng
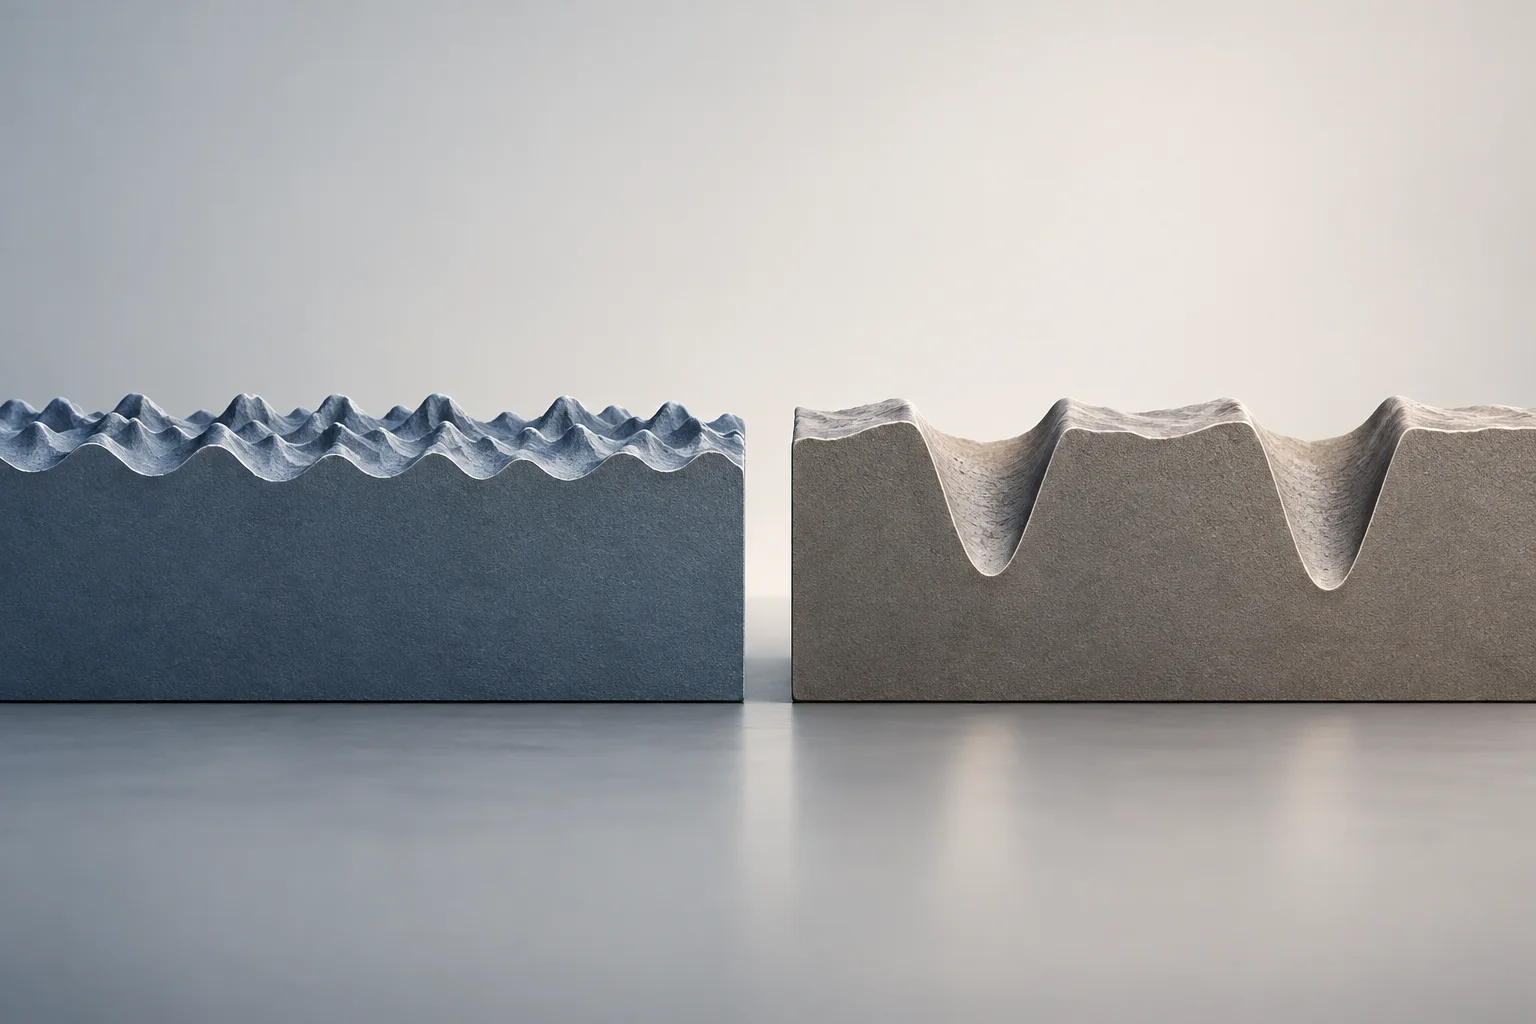
Bề mặt lắp phớt, mặt tựa và bề mặt trang trí có nhu cầu khác nhau. Cần phân biệt độ nhám với độ phẳng, độ sóng và vết xước cục bộ. Yêu cầu quá chặt trên mọi bề mặt có thể thêm công đoạn nhưng không tạo thêm giá trị sử dụng.
Dữ liệu cần kiểm tra trước khi áp dụng
- Tham số Ra hoặc Rz
- Đơn vị
- Vùng cần đo
- Hướng và điều kiện đo
- Yêu cầu bề mặt riêng
Tình huống minh họa
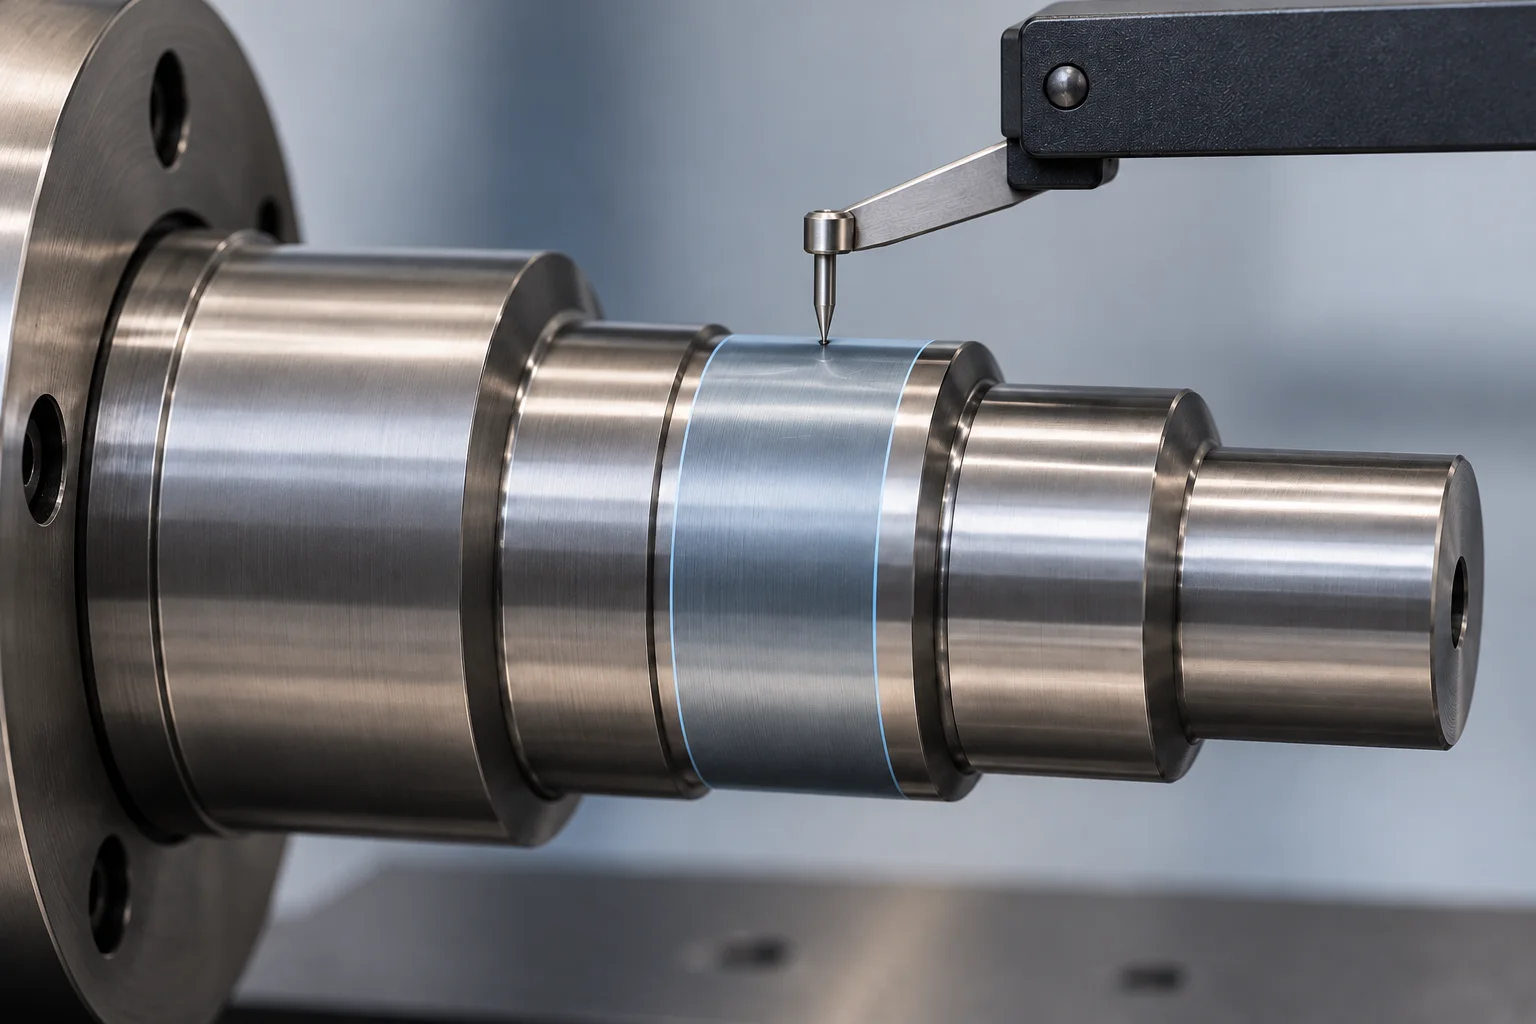
Một mặt ngoài nhìn bóng chưa chứng minh đạt chỉ tiêu nhám. Hồ sơ đo phải khớp phương pháp và vùng đánh giá đã thống nhất trong bản vẽ.
Nội dung liên quan
- Sức bền vật liệu: cách chọn công thức và kiểm tra đầu vào
- Phay CNC và tiện CNC: chọn phương pháp theo hình dạng
- Thép C45 là gì? Hồ sơ cần có trước khi tiện và nhiệt luyện
Đối chiếu Tra cứu giá vật liệu cơ khí: so sánh đúng quy cách và điều kiện hoặc Báo giá gia công cơ khí: cách đọc đủ vật tư, công và bàn giao khi chuẩn bị đơn hàng.
Tài liệu tham khảo thêm
Các nguồn dưới đây cung cấp thông tin kỹ thuật nền. Checklist và tình huống là nội dung biên soạn, không phải chứng nhận năng lực của doanh nghiệp.
Gửi yêu cầu để trao đổi phạm vi
Gửi bản vẽ, vật liệu, số lượng và điểm giao qua email Admin@hienanh.vn. Phạm vi nhận làm, giá và tiến độ chỉ được xác nhận sau khi đánh giá hồ sơ.